Координатно пробивной пресс с ЧПУ серии SF
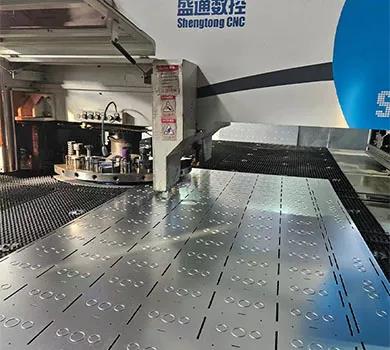
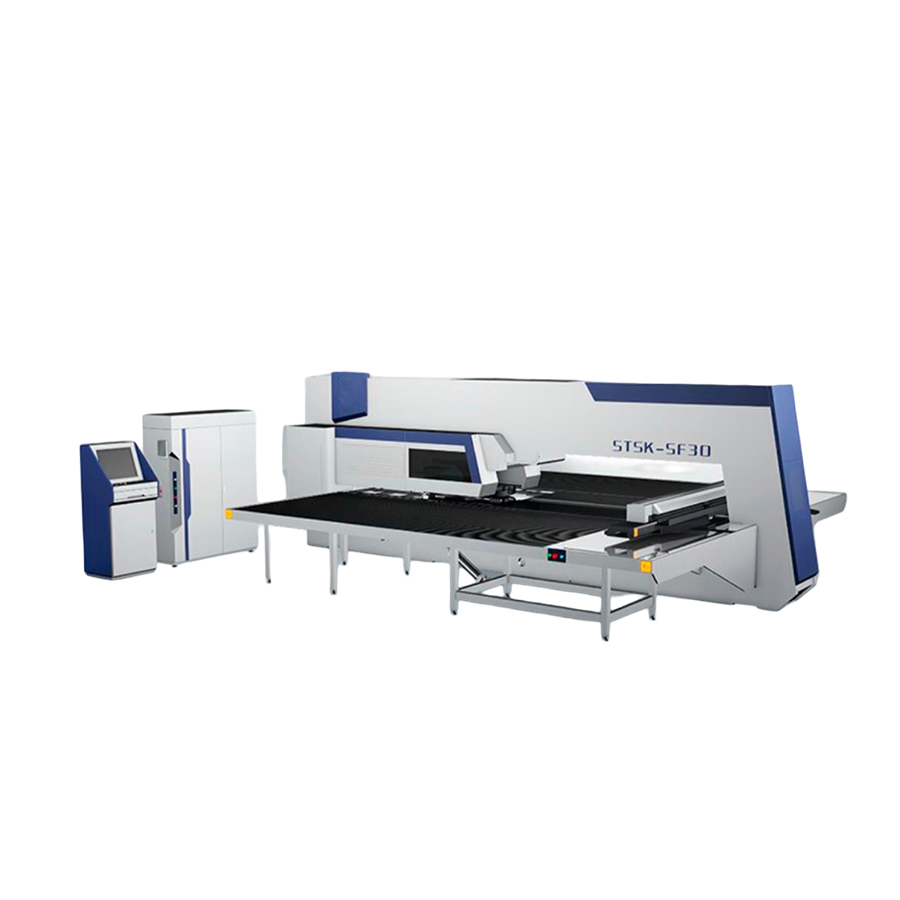
Револьверный координатно пробивной пресс с ЧПУ серии SF (servo) — это современное автоматизированное оборудование для обработки листового металла, построенное на базе высокопрочной вращающейся револьверной головки и множества сменных штампов, привод пуансона осуществляется с помощью серво двигателя.
Под управлением системы ЧПУ головка автоматически переключает инструменты и синхронизируется с рабочим столом для выполнения различных операций по пробивке, формовке и резке листового металла. Это обеспечивает высокую точность на скорости, гибкость для различных задач и долговременную стабильность при промышленном изготовлении изделий из листового металла в машиностроении, производстве электроприборов и других отраслях.
Точность револьверной пробивки — на высшем уровне
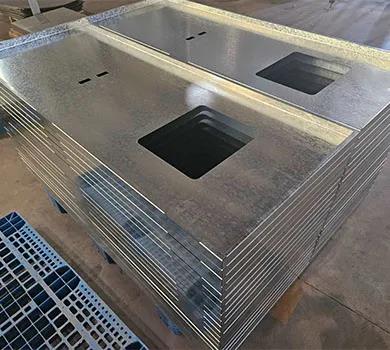
Наши механические револьверные пробивные прессы с ЧПУ обеспечивают высокоточную и качественную пробивку, вырубку и формовку для широкого спектра задач по обработке листового металла. Узнайте, как они применяются в различных отраслях для изготовления деталей с идеальной повторяемостью и точностью.
Аксессуары пресса
Револьверный пробивной пресс с ЧПУ — это современное автоматизированное оборудование для пробивки листового металла. Имея в основе вращающуюся револьверную головку и множество штампов, он выполняет пробивку, формовку и формообразование за одну установку. Под управлением системы ЧПУ головка плавно переключает штампы и перемещается вместе с рабочим столом, выполняя широкий спектр задач по обработке листового металла.
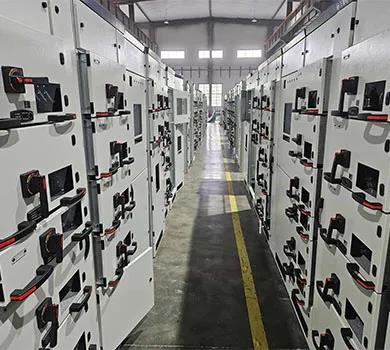
Он широко применяется в машиностроении, производстве электроприборов, шкафов, корпусов и при изготовлении промышленных изделий из листового металла.
Компоненты пресса
01 Станина станка
Рама закрытой «О»-образной конструкции, сваренной из высокопрочных стальных листов. После высокотемпературного отпуска в печи полностью снимается напряжение сварки, что обеспечивает жёсткость рамы и долговременную стабильность. Вся конструкция обрабатывается за одну установку в приспособлении, что гарантирует оптимальную точность сборки. Конструкция горловины уменьшает деформацию при одновременном повышении прочности, гарантируя надёжную грузоподъёмность для тяжёлых операций пробивки.
02 Рабочие станции
Оснащены редуктором с турбинным червяком и двухцепным приводом, благодаря чему режущая головка обеспечивает стабильную передачу и точное перемещение. Увеличенная конструкция с двумя цилиндрами позволяет синхронно и точно позиционировать, снижая износ боковых втулок и обеспечивая высокую стабильность при револьверной пробивке.
03 Поворотная станция
Поворотная станция приводится в движение синхронным ремнём, обеспечивая высокую скорость передачи, точность позиционирования и низкий уровень шума — идеально для высокоэффективных револьверных пробивных прессов с ЧПУ.
04 Головка для матриц
Изготовлена из углеродистой стали марки 45, прошла закалку и отпуск, затем обработку на станке с ЧПУ для обеспечения плоскостности и гладкости. Специальные приспособления гарантируют соосность верхнего и нижнего штампов. Каждая головка для матриц проходит строгий контроль с использованием импортного 3D‑измерительного оборудования, что обеспечивает точность работы станков для пробивки листового металла.
05 Серводвигатель
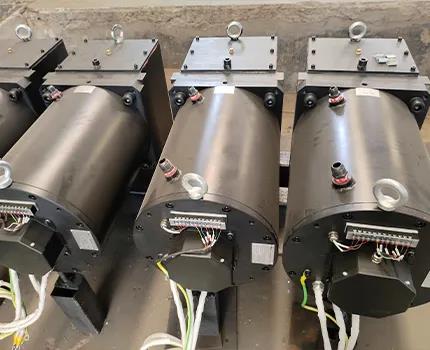
Серводвигатель с полым валом напрямую приводит в движение коленчатый вал, минимизируя перекосы соединений. Это обеспечивает высокую стабильность, быстрый отклик и эффективную пробивку. Метод качания автоматически регулирует углы в зависимости от хода, повышая скорость и точность пробивки на прессах с ЧПУ.
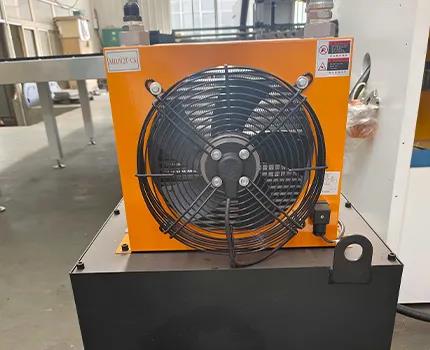
06 Масляный охладитель
Серводвигатель охлаждается системой масляного охлаждения, что обеспечивает низкий рост температуры, высокую перегрузочную способность и стабильную работу. Это позволяет избежать частой замены охлаждающей жидкости в холодных регионах, повышая надёжность револьверного пробивного пресса.
07 Плавающий пневматический зажим
Плавающий пневматический зажим обеспечивает большое прижимное усилие и стабильную подачу. Его каретка с направляющими типа «ласточкин хвост» гарантирует жёсткость конструкции и одновременно позволяет легко перемещать зажим. Во время подачи зажим автоматически плавает, снижая трудоёмкость и повышая эффективность обработки материала на прессах для пробивки листового металла.
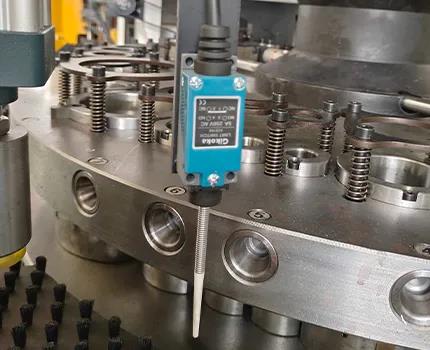
08 Вторичное позиционирование
Усовершенствованное вторичное позиционирование обеспечивает двойной контроль точности. Благодаря датчикам мониторинга в реальном времени и управлению через ЧПУ заготовки повторно позиционируются с высокой точностью, исключая ошибки, возникающие после первичного позиционирования.
09 Механизм защиты от столкновений
При обнаружении риска столкновения система мгновенно останавливает все движения станка. Этот защитный механизм предохраняет как заготовки, так и детали станка от повреждений во время операций пробивки на оборудовании с ЧПУ.
10 Система управления
Оснащена импортной материнской платой и картой управления движением, а также сервоприводами Panasonic RTEX‑шины. Система ЧПУ обеспечивает быструю связь и передачу сигналов по замкнутому контуру. Координация по нескольким осям позволяет достичь более высокой точности в револьверных пробивных прессах с ЧПУ.
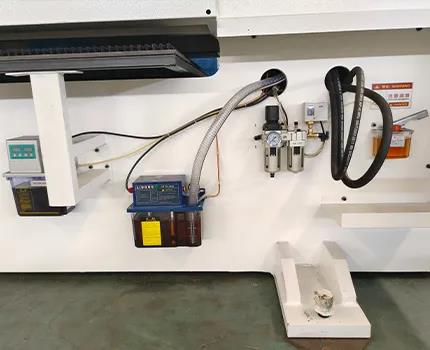
11 Система смазки
Многоточечная автоматическая система смазки гарантирует полноценную смазку всех подвижных частей. Благодаря медным трубопроводам (вместо пластиковых) она предотвращает износ, утечки и старение, продлевая срок службы винтов, направляющих рельсов и всего станка для пробивки листового металла.
Технические характеристики пресса SF серии
Модель: STSK‑SF25 / STSK‑SF30 / STSK‑SF40 Усилие пробивки: 25 / 30 / 40 тонн
| № | Параметр | Значение | Единица измерения | Примечание |
| 1 | Сила импульса. | 30;40;50 | (т.с.) | В зависимости от запроса потребителя |
| 2 | Конструкция рамы | Закрытая, типа «O» | — | Обработка закалкой в печи |
| 3 | Максимальный размер листа (ось X) | 5000 | мм | Вторичное позиционирование по оси X |
| Максимальный размер листа (ось Y) | 1250, 1500, 2000, 2500 | мм | В зависимости от запроса потребителя | |
| 4 | Максимальная толщина листа | 6 | мм | — |
| 5 | Максимальный диаметр одного пробиваемого отверстия | Ø88,9 | мм | Возможна настройка |
| 6 | Частота пробивки | 1800 | уд/мин (hpm) | — |
| 7 | Максимальная частота пробивки (расстояние 1 мм, ход 6 мм) | 800 | уд/мин (hpm) | — |
| 8 | Максимальная частота пробивки (расстояние 25,4 мм, ход 6 мм) | 400 | уд/мин (hpm) | — |
| 9 | Количество осей управления | 5 (X, Y, R, T, C) | шт. | — |
| 10 | Форма пресс-формы | Длинно ориентированная серия 85, международный стандарт пресс-форм | — | — |
| 11 | Распределение станций револьвера | Станции A, B, C, D (включая вращающиеся станции), от 5 до 60 шт. | — | В зависимости от запроса потребителя |
| 12 | Цилиндр репозиционирования | 2 | комплект | — |
| 13 | Максимальная скорость перемещения листа | 106 | м/мин | — |
| 14 | Конструкция рабочего стола | Щётка / Композитный стол с шарами из стали | — | — |
| 15 | Максимальная скорость подачи | по оси X — 100,
по оси Y — 80, при синхронной работе осей X и Y — 130 |
м/мин | — |
| 16 | Скорость вращения револьверного диска (Turret speed) | 40 | об/мин (rpm) | — |
| 17 | Точность (Precision) | ±0,10 | мм (mm) | — |
| 18 | Ресурс работы пуансона (The useful life of the knife) | Не менее 500 000 циклов | — | — |
| 19 | Максимальная нагрузка (Max loading) | 156 | кг (Kg) | — |
| 20 | Потребляемая мощность (Power consumption) | 6 | кВт/ч (KW/h) | — |
| 21 | Давление воздуха (Air pressure) | 0,55 | МПа (MPa) | — |
| 22 | Напряжение (Voltage) | 380 ± 5% | В (V) | — |
| 23 | Вес станка (Machine weight) | ☐14☐16☐20☐25 | т (T) | Варианты веса, в зависимости от размера листа 1250, 1500, 2000, 2500 |
| 24 | Высота формы (Mold height) | 209 | мм (mm) | — |
| 25 | Габариты станка (Machine size) | ☐5200☐5500☐6400☐7400 × 5200 × 2280 | мм (mm) | Варианты длины × ширина × высота |